

A porbevonat úgy működik, hogy elektrosztatikusan feltölti a száraz polimer részecskéket, rápermetezi őket egy földelt részre, majd felmelegíti azt a részt, amíg a részecskék megolvadnak, összefolynak és folytonos filmmé keményednek. Alkalmazás közben semmi sem párolog el, mert a por 100% szilárd , így az eredmény egy szívós, műanyagszerű bőr, amely jellemzően 50-100 mikron vastag egyetlen menetben – nagyjából két-háromszor akkora, mint egy réteg folyékony festék.
Gyakorlatilag a válasz két részre oszlik: mi történik a bevonófülkében, és mi történt a porral jóval azelőtt, hogy elérte volna a szórópisztolyt. A legtöbben, akik felteszik ezt a kérdést, vagy a por és a festék között választanak, vagy olyan vonalat keresnek, amely nem tart egyenletes felületet. Mindkét csoportnak ugyanarra a két tényre van szüksége. Az adhézió elektromos térből származik; a tartósság a sütőben végbemenő kémiai térhálósodási reakcióból adódik. A részecskeméret, az előkezelés, a földelés és a túlpermetezés visszanyerése mind ezt a két mechanizmust szolgálja.
Hogyan működik a porbevonat egyszerű kifejezésekkel
A koronaszóró pisztoly egy nagyfeszültségű elektródát helyez a csúcsára, általában valahol a kettő között 60 és 100 kV . Ahogy a sűrített levegő eltolja a port az elektródán, minden részecske negatív töltést vesz fel. A munkadarab földelt, ezért úgy viselkedik, mint egy mágnes ellentétes pólusa. A feltöltött részecskék követik a térvonalakat a felszínre, és miután leszállnak, a maradék töltés ott tartja őket – legalábbis elég sokáig ahhoz, hogy az alkatrész elérje a szárítókemencét.
Egyes rendszerek ehelyett triboelektromos töltést használnak, ahol a lőpor és a fegyver belső csöve közötti súrlódás továbbítja a töltést. A Tribo fegyverek népszerűek a mély bemélyedésekkel rendelkező alkatrészeknél, mert elkerülik a Faraday-ketrec-effektust, amely megakadályozza, hogy a korona töltött részecskék bejussanak a szűk sarkok belsejébe.
A hő befejezi a munkát. A hőre keményedő porban a gyanta és a térhálósító szer reagál a kemencében, és egy térhálós hálózatot alkot, amely nem olvad meg újra. Ez az oka annak, hogy a megfelelően kikeményedett porbevonat sokkal jobban ellenáll a repedésnek, a vegyszereknek és az UV-sugárzásnak, mint a legtöbb levegőn megszáradt festék. Ezzel szemben a hőre lágyuló por egyszerűen megolvad és újra megszilárdul, ami megfelel vastagabb fóliákhoz és olyan alkalmazásokhoz, ahol az újrafeldolgozás fontosabb, mint az oldószerállóság.
A porfestő vonal öt lépése
Minden ipari porfestési művelet, a kis műhelytől a nagy volumenű készülékgyárig, ugyanazt a sorrendet követi. Ha kihagy vagy lerövidít egy lépést, a meghibásodás hónapokkal később kipattogzásként, hólyagosodásként vagy korróziós kúszásként jelentkezik.
- Előkezelés. Lúgos zsírtalanítás, vizes öblítés és konverziós bevonat – vas-foszfát, cink-foszfát vagy krómmentes alternatíva – hozzák létre a fólia kémiai rögzítését. Egy jól működő előkezelő gépsor néhány száz óráról jóval több ezer órára növelheti a sópermetezési teljesítményt.
- Maszkolás és földelés. A szálak, az érintkező felületek és az elektromos érintkezési pontok maszkot kapnak, és minden akasztókampónak tiszta fém-fém érintkezést kell kialakítania. A gyenge talaj az egyik leggyakoribb oka a vékony, foltos borításnak.
- Alkalmazás. A pisztoly lerakja a port, amíg a film el nem éri a célvastagságot. A permetezőfülke túlpermetét egy ciklon vagy patron visszanyerő egység fogja fel, és visszakeverik a takarmányba, ezért a porsorok rutinszerűen helyreállnak. 95% vagy több az anyagból, amelyből az a rész hiányzik.
- Gyógyítás. A hőre keményedő poroknak általában szükségük van 180-200 °C 10-20 percig fémhőmérsékleten, nem csak a sütő levegő hőmérsékletén. Az alákeményedéssel egy filmréteg marad, amely könnyen karcolódik és foltosodik; a túl keményedés sárgulást és fényvesztést okoz. Az UV-re keményedő porok drámaian lerövidítik ezt a lépést, és megnyitják az ajtót a hőérzékeny felületek előtt.
- Hűtés és ellenőrzés. Filmvastagságmérők, fényességmérők, ütési tesztek és adhéziós keresztsraffozás-ellenőrzések megerősítik a tételt a szállítás előtt. Az alkatrész lehűlése utáni méréssel elkerülhető a félrevezető leolvasás egy puha filmen.
A por oldala: Hogyan készül a bevonópor
A bevonópor mesterséges, nem egyszerűen őrölt pigment. A receptúra egy gyantarendszert egyesít térhálósító szerekkel, pigmentekkel, töltőanyagokkal, folyósító és kiegyenlítő anyagokkal, gáztalanító szerekkel és kis mennyiségű viasszal. Mindegyik összetevő megváltoztatja a por viselkedését a pisztolytölcsérben, és azt, hogy a fólia hogyan folyik ki a sütőben.
- Gyantarendszerek: epoxi, poliészter, epoxi-poliészter hibrid, poliuretán és akril
- Funkcionális adalékok: kiegyenlítő szerek, gáztalanító szerek, mattító szerek és szárazon folyó adalékok
- Színezékek és effektpigmentek: szerves és szervetlen pigmentek, fémpehely és csillám
A gyártás száraz keveréssel kezdődik, körülbelül 90-120 °C-on olvadékextruderen halad át, majd az olvadékot pelyhessé hűti. Ezeket a pelyheket porlasztják és szabályozott szemcseméretre osztályozzák, és csak ezután csomagolják dobozokba a kész port. Az őrlési és osztályozási szakasz dönti el, hogy a végtermék simán permetez-e, vagy kiköp-e és kiugrik.
 Porfestő és módosító gép A módosítókat és anyagokat a keverési aránynak megfelelően pontosan adagoljuk és egyenletesen adagoljuk, biztosítva a keverési arány azonnali pontosságát. Ez lehetővé teszi a szi... Termék megtekintése →
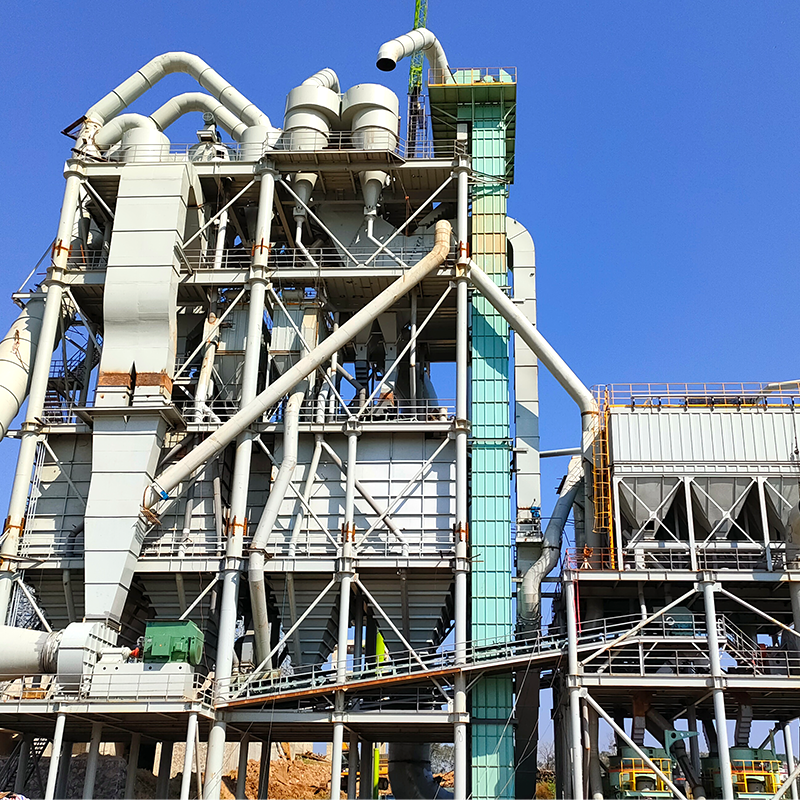
Ragasztott fémes és speciális hatású porok esetén a pigmentet a porszemcsékre kell ráolvasztani, nem pedig mechanikusan bekeverni. Ez egy felületmódosítási feladat, és pontosan ez a folyamat a miénk porfestő és módosító gép számára fejlesztették ki. A Jiangsu JND Environmental & Energy Technology 2002 óta épít köszörülési, osztályozási és porfeldolgozó berendezéseket Yanchengben, ezért hajlamosak vagyunk először az anyag oldaláról nézni a bevonatsort.
Részecskeméret és -eloszlás: A rejtett változó
Kérdezze meg bármelyik tapasztalt bevonatolót, hogy az egyik tétel miért hoz létre tükörsima felületet, és miért néz ki a következő narancsbőr, és a beszélgetés általában a szemcseméret-eloszlásra terelődik. Egy jó elektrosztatikus permetpor átlagos átmérője nagyjából 25-45 mikron , gondosan nyírt farokkal. Ha látni szeretné, hogy a vágási pontot miként szabályozzák mechanikusan, lásd iparági megjegyzésünket hogyan működik a dinamikus porosztályozó végigjárja az elválasztás elvét.
| Frakció | Tipikus méret | Hatása az alkalmazásra és a felületre |
|---|---|---|
| Durva farok | 100 mikron felett | Erős narancshéj, egyenetlen filmréteg, időnként pisztolyköpések |
| Munkavágás | 20-80 mikron | Stabil fluidizáció, megbízható töltés, sima térhálósodás |
| Finom farok | 10 mikron alatt | Porzás, rossz fluidizáció, alacsonyabb átviteli hatékonyság, nagyobb porveszély |
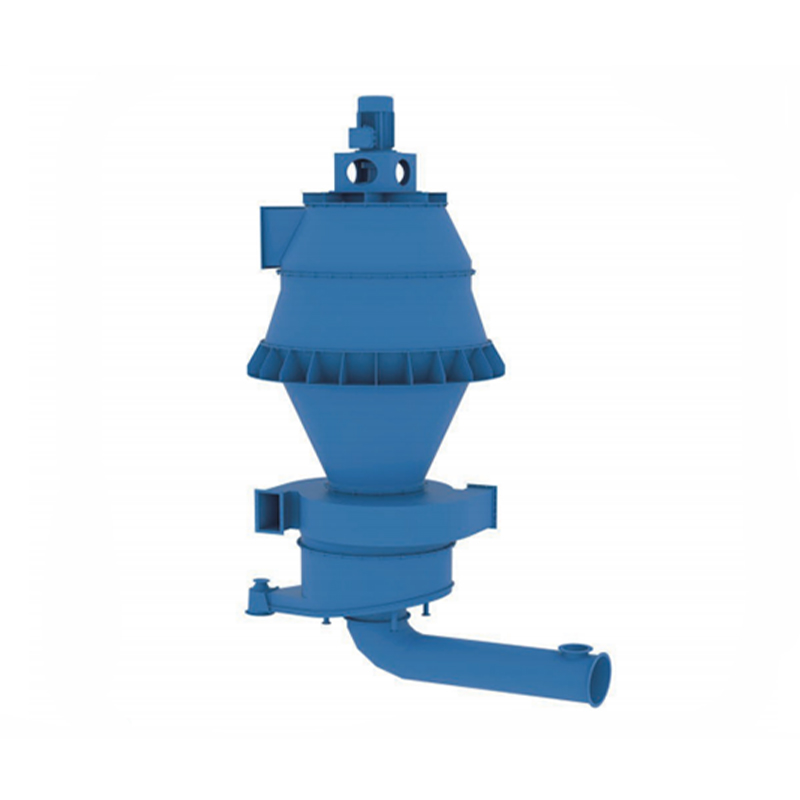 JSP ultrafinom por osztályozó Az energiafogyasztás csökkentése és a rendszer hatékonyságának javítása érdekében a cementcsiszoló rendszerekben ma már széles körben elterjedt a kombinált félvégső csiszolási eljárás. Az intelligens du... Termék megtekintése →
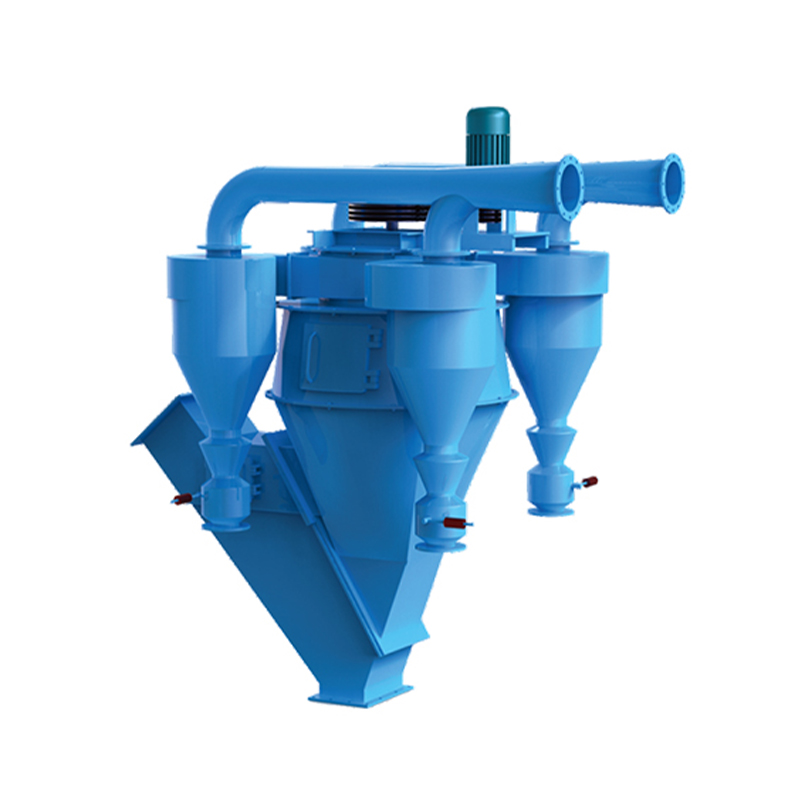
A farok tisztán levágása osztályozási munka. A légosztályozók és az ultrafinom rotációs osztályozók lehetővé teszik a porkészítő számára, hogy egy tétel után szoros eloszlást tartson fenn, ami csökkenti a visszakeverendő visszanyerés mennyiségét, és egyenletesen tartja a film megjelenését egyik szállításról a másikra.
Porbevonat vs. nedves festék
A két felület nem cserélhető fel, és a különbségek magyarázzák, hogy miért uralja a púder annyi fém befejező vonalat.
| Tényező | Porbevonat | Folyékony festék |
|---|---|---|
| Fuvarozó | Nincs, 100% szilárd anyag | Oldószer vagy víz |
| Fólia rétegenként | 50-100 mikron | 20-40 mikron |
| Illékony kibocsátás | Közel nulla | A szilárdanyag tartalomtól függ |
| Túlpermetezés | Visszaszerezhető és újrafelhasználható | Leginkább hulladék |
| Gyógyítás | Kemencében vagy UV-kúrás | Ambient vagy alacsony sütés lehetséges |
| A legjobban illeszkedő aljzatok | Fémek, plusz MDF és műanyagok speciális porral | Szinte bármilyen szubsztrátum |
Ahol a por talajt veszít, az a hőmérséklet. Ha egy alkatrész nem éli túl a sütőt, a folyékony festék akkor is nyer, hacsak nem áll rendelkezésre UV-sugárzással keményedő vagy alacsony hőmérsékletű por az adott felülethez.
Por, biztonság és a helyreállítási hurok
A finom szerves por éghető, és minden bevonási műveletnek így kell kezelnie. A fülke kialakítását, a földelés folytonosságát, a vezetőképes csatornákat és a robbanásveszélyes légtelenítést olyan szabványok szabályozzák, mint az NFPA 652 és 654 Észak-Amerikában, illetve az ATEX irányelvek Európában. Az üzemeltetőknek arra is figyelniük kell, hogy a párkányokon és a világítótesteken felhalmozódjon a por, ahol a másodlagos események kezdődnek.
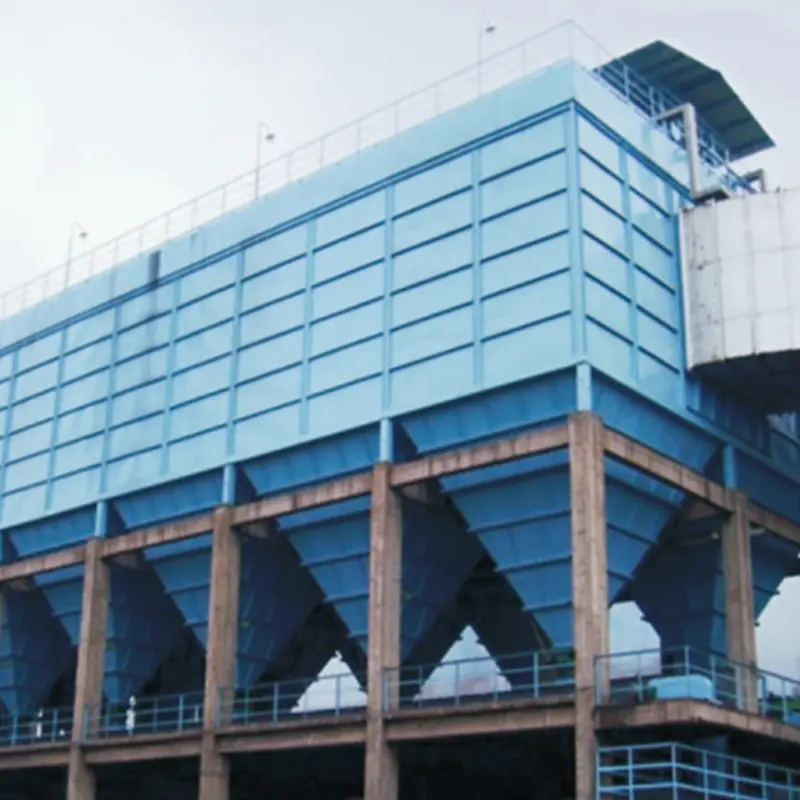
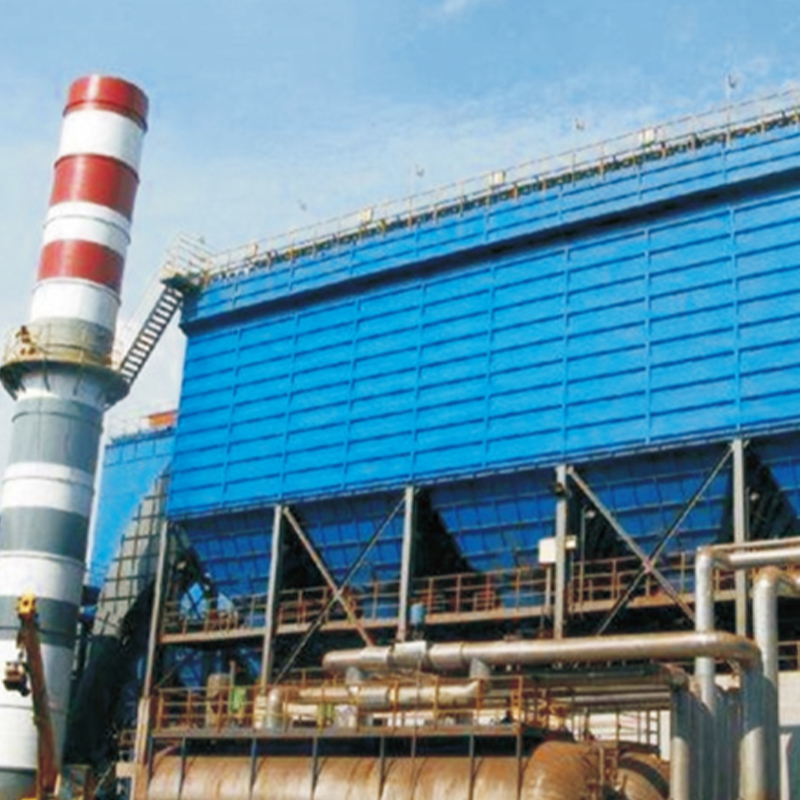
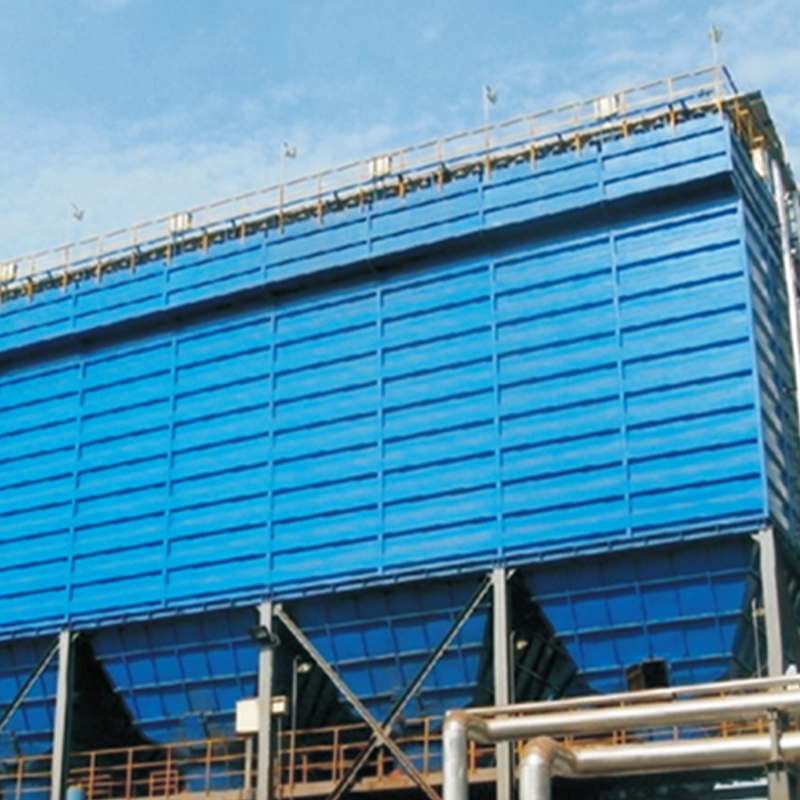 JQM sorozatú levegődoboz impulzusos porgyűjtő A JQM sorozatú légdobozos impulzusos porgyűjtő egy zsákos porgyűjtő, amelyet cégünk az amerikai Fuller cégtől bevezetett technológián alapulóan fejlesztett ki, ... Termék megtekintése →
A porgyártási oldalon, ahol a malmok és osztályozók folyamatosan nagy mennyiségű finom anyagot bocsátanak ki, a porgyűjtés nem időszakos, hanem éjjel-nappali feladat. A JQM sorozatú levegődobozos impulzuszsákos porgyűjtő az a típus, amelyet azokhoz a csiszoló- és osztályozó áramkörökhöz méretezünk, és ugyanez a logika vonatkozik minden ömlesztett por kezelésére.
- Minden vezetőképes berendezést tartson ragasztva és földelve
- Használjon vezetőképes vagy antisztatikus szűrőanyagot a visszanyerő egységekben
- Korlátozza a finom farok tartalmát, amely az a rész, amely a legtovább marad a levegőben
- Tisztítsa meg a párkányokat, csatornákat és a fülkefalakat dokumentált ütemterv szerint
Gyakori kérdések a porbevonattal kapcsolatban
A porfestéshez mindig sütő kell?
A hőre keményedő porok igen. Az UV-sugárzással kikeményedő porok lámpák alatt másodpercek vagy percek alatt kikeményednek, az alacsony hőmérsékletű készítmények pedig 120-140 °C körüli hőmérsékleten is kikeményednek, ami életképessé teszi a hőre érzékeny részeket.
Milyen vastag a porbevonatú film?
A legtöbb dekoratív és védőbevonat 50 és 100 mikron közé esik. A funkcionális filmek, mint például a fluidágyas bevonatok a csővezetékeken vagy a betonacélokon, egy menetben több száz mikront is elérhetnek.
Miért tűnik néha egyenetlennek a porbevonat?
Általában a három ok egyike: széles részecskeméret-eloszlás, inkonzisztens talajút a függesztőn, vagy egy sütő, amely nem éri el a fém hőmérsékletét a megadott időn belül.
A porfesték tartósabb, mint a festék?
A megfelelő előkezelésen átesett fém alkatrészek esetében általában igen. A térhálós fólia jobban ellenáll az ütésnek, a vegyszereknek és az UV-sugárzásnak, mint a legtöbb levegőn száradt festék, és nem függ az oldószer elpárolgásától.
A porfestés egy egyszerű partnerségnek köszönhető: az elektromos tér a kívánt helyre helyezi a port, a hő pedig állandó bőrré változtatja a felszabaduló port. Minden más – az előkezelési kémia, az osztályozási vágási pont, a visszanyerő hurok, a porrendszer – azért van, hogy ezt a két mechanizmust megbízhatóvá tegye a gyártási méretekben.
Ha porgyártáshoz, maráshoz, osztályozáshoz vagy porszabályozáshoz kíván berendezést megadni, mérnökeink szívesen áttekintik anyagát és céleloszlását. Küldje el nekünk a folyamat részleteit és nem általános idézettel, hanem gyakorlati ajánlással térünk vissza.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588