

A porfestés egy száraz befejező eljárás, amelynek során elektromosan töltött gyanta- és pigmentrészecskéket permeteznek egy földelt részre, majd addig sütik, amíg ezek a részecskék megolvadnak, megfolynak és kemény, folytonos filmmé nem térnek ki. Ez a rövid válasz arra a kérdésre, hogy "mi a porfestés?" Nincs oldószer, folyékony vivőanyag, és nincs lehűlési idő. A bevonat szilárd por formájában érkezik, és kemény műanyag héjként hagyja el a sütőt, amely gyakran többszöröse vastagabb, mint egyetlen réteg nedves festék.
Ha valaha is végighúzta az ujját kerékpárvázon, iratszekrényen vagy egy ablak alumínium keretén, és sima, enyhén viaszos felületet érzett, akkor már érintette a porbevonatot. Ez az egyik legszélesebb körben használt ipari bevonat a világon, amely mindent megvéd az elektromos házaktól a mezőgazdasági gépekig.
Mi a porbevonat, egyszerű szavakkal
Kémiailag a bevonópor az összetevők négy csoportjának finomra őrölt keveréke: gyantakötőanyag, pigmentek és töltőanyagok, térhálósítószer, valamint kis százaléknyi adalékanyag, például folyásmódosítók, gáztalanító szerek és UV-stabilizátorok. A keverékben semmi sem folyékony. A keveréket szilárd anyagként gyártják, szigorúan szabályozott részecskeméretre őrlik, és dobozokban vagy fluidizált garatokban szállítják.
Az alkalmazás elvileg egyszerű. A fém rész földelt, egy elektrosztatikus pisztoly tölti fel a porszemcséket, amint azok elhagyják a fúvókát, a feltöltött részecskéket pedig a földelt felületre húzzák, ahol addig tapadnak, amíg a sütő elvégzi a dolgát. Ehelyett fluidágyat használnak bizonyos apró alkatrészekhez és nehéz huzaltermékekhez. A bevont rész ezután nagyjából a sütőben halad át 180-200 Celsius fokon 10-20 percig , a kémiától és az alkatrész tömegétől függően.
Két tulajdonság választja el a porfestést a nedves festéktől. Először is, a film olvadással, nem pedig elpárologtatással képződik: a por egy folytonos rétegbe folyik, majd térhálósodik egy hőre keményedő hálózatba. Másodszor, lényegében nincs felszabaduló oldószer, így a porokat nulla vagy közel nulla VOC-anyagként állítják elő, és az alkatrészt kihagyó túlpermet összegyűjthető és újra felhasználható.
Mit is tartalmaz valójában egy bevonópor
A készítmények alkalmazásonként eltérőek, de a legtöbb hőre keményedő por hasonló receptúrát követ. Az alábbi táblázat a tipikus tartományokat és az egyes összetevők által végzett feladatokat mutatja be.
| Összetevő | Tipikus részesedés | Funkció |
|---|---|---|
| Gyanta kötőanyag | 50-70 százalék | Fóliát képez, tartósságot, rugalmasságot és kültéri teljesítményt biztosít |
| Pigmentek és töltőanyagok | 20-40 százalék | Szín, átlátszatlanság, keménység és költségszabályozás biztosítása |
| Keményítőszer | 2-10 százalék | Sütés közben reagál a gyantával, így térhálósítja a filmet |
| Adalékok | 1-5 százalék | Szabályozza az áramlást, a gáztalanítást, a fényességet, a tölthetőséget és az UV-stabilitást |
Hogyan működik a porfestési folyamat, lépésről lépésre
- Előkezelés. Az alkatrészt megtisztítják, zsírtalanítják, és átalakítják, például vas- vagy cink-foszfáttal, majd leöblítik és szárítják. Az adhéziós és korróziós teljesítmény itt dől el, nem a sütőben.
- Alkalmazás. A port korona- vagy tribopisztollyal permetezzük, vagy az alkatrészt fluidágyba mártjuk. A célréteg vastagsága általában 60-120 mikron egyetlen rétegben.
- Gyógyítás. Az alkatrész konvekciós vagy infravörös kemencébe kerül, és addig tartják, amíg a fém el nem éri a porszállító által meghatározott kikeményedési ablakot, jellemzően 10-20 percig 180-200 Celsius fokon.
- Hűtés és ellenőrzés. Lehűlés után a kezelő ellenőrzi a fólia vastagságát, fényét, színét és tapadását, és kijavítja a vékony területeket.
A porbevonat típusai
Hőre keményedő porok
Ezek az ipar igáslovai. A gyanta térhálósodik a térhálósodás során, és nem olvasztható újra, ami kemény, vegyszerálló filmet képez. Az általános kémiák a következők:
- Epoxi: kiváló vegyszer- és korrózióálló, de kültéren krétázik, ezért beltéri alkatrészekhez és csőbevonatokhoz használják.
- Poliészter: a standard választás kültéri expozícióhoz, jó UV- és fényvisszatartással.
- Hibrid epoxi-poliészter: költséghatékony középút beltéri díszítőelemekhez.
- Poliuretán és akril: ott van megadva, ahol a megjelenés, a keménység vagy a különleges vegyszerállóság számít.
Hőre lágyuló porok
A nejlon, PVC, polietilén és polipropilén porok megolvadnak és folynak, de nem térhálósodnak, így sokkal vastagabb, gyakran 250-500 mikronos fóliákat építenek. Csövek, szelepek és alkatrészek funkcionális bevonataihoz választották, amelyek ütésállóságot igényelnek, nem pedig dekoratív felületet.
Porbevonat a folyékony festékkel szemben
Az alábbi összehasonlítás azt tükrözi, amit az ipari vonalakon látunk. A por nem mindig a megoldás, de azokon a fém alkatrészeken, amelyek képesek a sütő hőmérsékletét elviselni, általában nyeri az egységnyi költségre vetített tartósságot.
| Tényező | Porbevonat | Folyékony festék |
|---|---|---|
| Illékony szerves vegyületek | Lényegében nulla | 250-450 gramm literenként |
| Az átvitel hatékonysága | 90-98 százalék visszaigényléssel | 30-60 százalék |
| Egyrétegű rétegvastagság | 60-120 mikron | 20-40 mikron |
| Túlpermetezés | Összegyűjtve és újra felhasználva | Veszélyes hulladék |
| Gyógyulási idő | 10-20 perc | Percekről órákra |
A kompromisszumok valósak. A por nem használható hőérzékeny aljzatokon, például a legtöbb műanyagon és fán, a színváltoztatás gyártási időbe kerül, és nagyon vékony, egyenletes filmeket nehezebb elérni, mint egy permetezett folyadékkal.
Hol használják ma a porbevonatot
Iparági elemzők a porfestékek globális piacát 12 és 15 milliárd USD közötti tartományba helyezték, ami nagyjából évi 4-6 százalékos növekedést jelent. A kereslet az ágazatok kiszámítható halmazából származik:
- Gépjárművek és elektromos járművek: kerekek, felfüggesztési alkatrészek, akkumulátortálcák és alváz alkatrészek.
- Építészeti alumínium: ablakkeretek, függönyfalak és burkolatok, gyakran az AAMA 2604 vagy 2605 teljesítményszintnek megfelelően.
- Berendezések és bútorok: mosógépházak, hűtőszekrények, irodai asztalok, polcok.
- Mezőgazdasági és építőipari gépek: alvázak, keretek és munkaeszközök, amelyek kopásnak és időjárásnak ellenállnak.
- Elektromos és távközlés: szekrények, szekrények és sínek szigetelése.
- Álláskereskedések és sporteszközök: kerékpárvázak, tornagépek, fémjátékok.
A bevonat mögött: Hogyan őrlik és osztályozzák a bevonóport
A pisztolydobozban lévő por nem lőporként indult. A gyantát, pigmentet, töltőanyagot és adalékanyagokat szárazon összekeverik, majd egy ikercsigás extruderbe adagolják, ahol 90-110 Celsius-fokon megolvasztják és diszpergálják. A forró anyagot vékony pelyhekre préselik, rideg lapra hűtik, és forgácsra törik. Ezt követően minden méretcsökkentési probléma, és itt dől el nagyrészt a végső bevonat minősége.
A finom csiszolás a folyamat szíve. A kalapácsos malmok kezelik a durva fázist, míg a levegő osztályozó malmok és sugármalmok a kész szemcseméret-eloszlást állítják elő. Mivel a gyanta 50-60 Celsius fokon meglágyul, a malomnak olyan gyorsan kell hőt eltávolítania, amilyen gyorsan előállítja, ezért a légáramlás és a hűtés tervezése ugyanolyan fontos, mint a forgórész sebessége.
 Légi osztályozás Mill A termék szemcsemérete: D50 1,5 és 45 μm között állítható. Termék megtekintése →
A besorolás a munka másik fele. A porbevonat átlagos részecskemérete általában 30-45 mikron, a 10 mikron alatti finomság minimális, a 100 mikron feletti durva farok pedig szinte ki van zárva. A finom részecskék rossz fluidizációt és poros felhordást okoznak, míg a durva részecskék narancsbőrt és egyenetlen filmréteget képeznek. A szoros vágási pont az, ami elválasztja a zökkenőmentesen, magas átviteli hatékonysággal permetező port attól a portól, amely selejteket és újramunkálást eredményez. Ha látni szeretné, hogyan tartják ezt a vágási pontot a gyakorlatban, akkor a következő megjegyzésünk: hogyan működik a dinamikus porosztályozó végigmegy a mechanizmuson.
 Légosztályozó A termék részecskemérete: D50 1 és 45 μm között van. Osztályozási hatékonyság: 60-90%. Termelési kapacitás: 1-60 t/h. Termék megtekintése →
Egyes készítményekhez még egy lépésre van szükség. A fémes pigmentek, viaszok és töltésszabályozó adalékok az alaprészecskékhez vannak kötve, így azok szállítás vagy permetezés során nem válhatnak szét, és erre a feladatra léteznek módosító gépek is.
 Porbevonat and modification machine A módosítókat és anyagokat a keverési aránynak megfelelően pontosan adagoljuk és egyenletesen adagoljuk, biztosítva a keverési arány azonnali pontosságát. Ez lehetővé teszi a szi... Termék megtekintése →
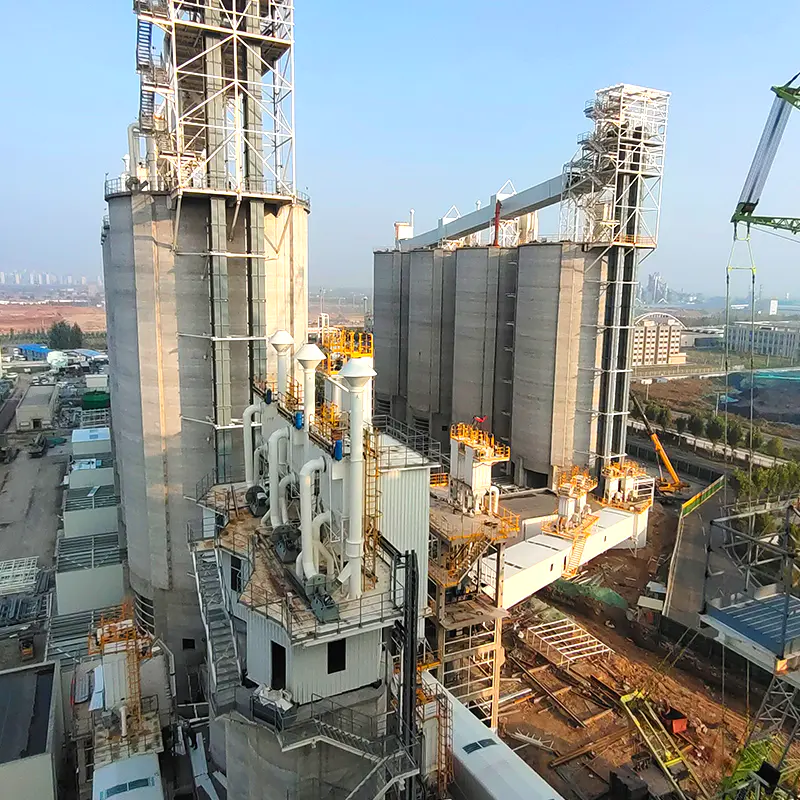
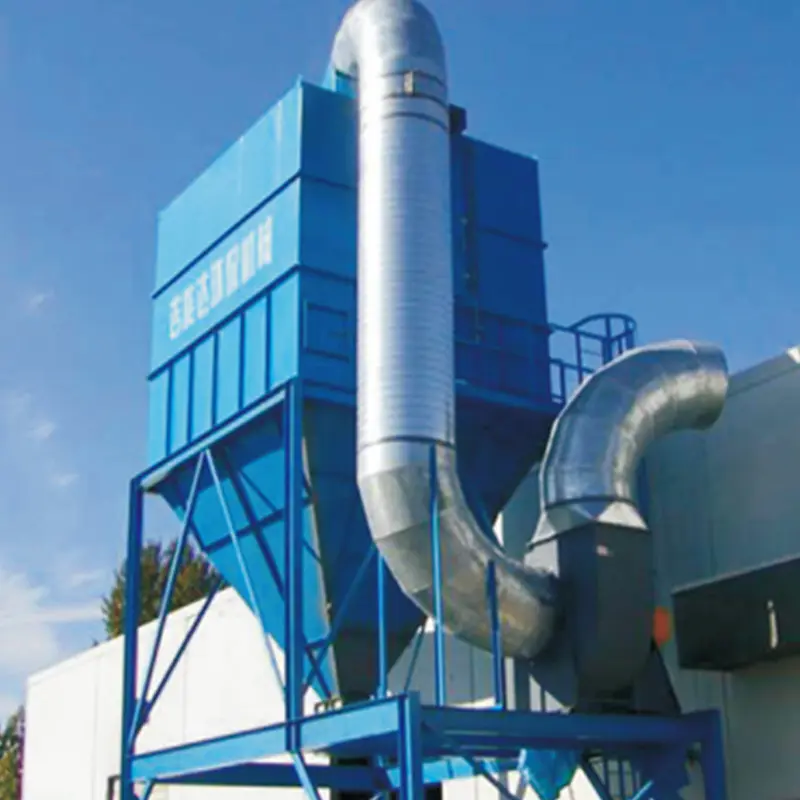
Ez az a talaj, amelyen mindennap dolgozunk. A Jiangsu JND 2002 óta épít csiszoló-, osztályozó-, szárító-, porgyűjtő- és füstgázkezelő berendezéseket egy tartományi technológiai központtal, hosszú együttműködéssel olyan egyetemekkel, mint a Southeast University és a Tongji Egyetem, valamint ISO 9001, ISO 14001 és OHSAS 18001 tanúsítás. Malmaink és osztályozóink a porgyártókat, valamint a cement-, vegy-, energia- és acélipart szolgálják ki, és mindegyikben ugyanazok a mérnöki kérdések merülnek fel: mennyire finom, mennyire egységes és mennyire következetes.
Gyakori porfestési problémák és okaik
A legtöbb hiba három változóra vezethető vissza: előkezelésre, filmvastagságra és hőtörténetre. Az alábbi táblázat felsorolja azokat a hibákat, amelyekről leggyakrabban hallunk.
| Hiba | Valószínű oka | Praktikus javítás |
|---|---|---|
| Narancshéj | Túl vastag film, durva por, túl gyorsan köt | Csökkentse a teljesítményt, húzza meg a részecskeméret-eloszlást, lassítsa le a rámpát |
| Rossz tapadás | Olaj, vízkő vagy gyenge konverziós bevonat | Tekintse át a zsírtalanítási és foszfátozási fázisokat, ellenőrizze az öblítővíz minőségét |
| Tűlyukak | Beszorult levegő vagy nedvesség távozik az aljzatból | Melegítse elő az alkatrészt, használjon gáztalanító adalékot, csökkentse a filmvastagságot |
| Színváltás | Túlsütés vagy egyenetlen sütőterhelés | Ellenőrizze a fém hőmérsékletét, ne csak a sütő levegőjének hőmérsékletét |
| Vékony fedés a sarkokban | Faraday ketrec effektus | Csökkentse a feszültséget, növelje a pisztoly távolságát, fontolja meg a tribo töltést |
A folyamat porszerű oldalának helyes megoldása
A porfestés egy egyszerű ötlet, amely mögött egy igényes ellátási lánc áll. A kémia határozza meg a fólia teljesítményét, de a részecskeméret-eloszlás határozza meg, hogyan permetezzen, mennyi túlszórás kerül visszanyerésre, és hogy a vonal milyen gyakran termel selejteket. Néhány mikronos sodródás az eloszlás finom végén egy sima vonalat átdolgozási vonallá változtathat.
Ha bevonóport gyárt, vagy a benne lévő ásványi töltőanyagokat feldolgozza, akkor a stabil vágási ponttal rendelkező csiszoló és osztályozó berendezés választása a legnagyobb tőkeáttételű döntés. Csapatunk több mint két évtizede foglalkozik a malmok és osztályozók méretezésével, és szívesen megvizsgáljuk az Ön anyagát, céleloszlását és kapacitását, mielőtt konfigurációt javasolnánk. Vegye fel a kapcsolatot mérnökeinkkel és átdolgozzuk veled a számokat.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588