

A porfestés egy száraz kikészítési eljárás: a finomra őrölt, gyanta alapú port elektrosztatikusan feltöltik, földelt munkadarabra permetezik, majd megsütik, így a részecskék megolvadnak, megfolynak és kemény, folyamatos filmmé kötődnek. Mivel nincs oldószer, a por maga a bevonat – ezért a porszórt felület hordozza közel nulla VOC-kibocsátás és egyetlen menetben 50–100 µm-es filmet épít fel.
A kifejezésnek van egy upstream jelentése is. A porbevonatokon belül a „porbevonat” az egyes részecskék bevonását és módosítását is jelenti – adalékanyagokat, pigmenteket vagy funkcionális rétegeket ragaszt a por felületére. Mindkét jelentés ugyanazon a tudományon nyugszik: a por őrlésének, osztályozásának, szárításának és tárolásának szigorú ellenőrzése.
Mi is az a porbevonat, pontosan?
A porbevonat 100%-ban szilárd bevonóanyag. A készítményben nincs víz és oldószer: egy tipikus termék tartalmaz 50-70% gyanta , 20-40% pigmenteket és töltőanyagokat, valamint 1-5% adalékanyagokat, például folyást elősegítő szereket, gáztalanító szerek és töltésszabályozó adalékok. Ezeket az összetevőket olvadékban összekeverik, lehűtik, összezúzzák és nagyjából 30-45 µm-es átlagos részecskeméretre őrlik, mielőtt elérnék a szórópisztolyt.
A két család
- Hőre keményedő porok — epoxi, poliészter, poliészter-epoxi hibrid, poliuretán, akril és fluorpolimer. Ezek a sütőben térhálósodnak, és az ipari porbevonat nagy többségét teszik ki.
- Hőre lágyuló porok - nylon, PVC és polietilén. Ezek megolvadnak és folynak kémiai térhálósodás nélkül, ami nagyon vastag filmeket és erős vegyszerállóságot tesz lehetővé.
A kémia követi a szolgáltatási környezetet: az epoxi, ahol a korrózióvédelem számít beltérben, a poliészter, ahol a napfény és az időjárás az ellenség, a hibridek a belső fémárukhoz, és a fluorpolimer az agresszív vegyi vagy magas hőmérsékletű alkalmazásokhoz.
Hogyan működik a porfestési eljárás
A sorozat rövid, de minden szakasz megbocsáthatatlan. Szennyezett felület vagy gyenge talajút tönkreteszi az egyébként tökéletes alkalmazást.
| Színpad | Mi történik | Tipikus paraméterek |
|---|---|---|
| Előkezelés | Zsírtalanítsa, öblítse le, majd foszfátozza vagy fújja fel az aljzatot | 3-7 fokozat, 50-60 °C |
| Állványozás és maszkolás | Földelje le az alkatrészt, és védje meg a meneteket vagy az illeszkedő felületeket | Tiszta érintkezési pontok, alacsony ellenállás |
| Alkalmazás | Corona vagy tribo pisztoly töltött port szór | 60-100 kV, 15-25 cm leállás |
| Gyógyítás | A sütő megolvasztja, megfolyik és kereszthálósítja a filmet | 180-200 °C fémhőmérséklet, 10-20 perc |
| Hűtés és ellenőrzés | Levegőhűtés, majd ellenőrizze a vastagságot és a tapadást | 50-100 µm száraz film |
Miért számít a díj
Amint a por elhagyja a pisztolyt, nagyfeszültségű, alacsony áramerősségű töltést alkalmaznak a részecskékre, amelyek ezután a földelt munkadarabhoz húzódnak. Ez az elektrosztatikus vonzás a helyén tartja a port a kikeményedés előtt, és lehetővé teszi a visszanyerést: az alkatrészt kihagyó túlpermet felfogható, átszitálható és újra felhasználható, a jól működő fülkék pedig helyreállnak. 95% vagy több a kipermetezett porból.
Porbevonat vs folyékony festék
A két felület nem cserélhető fel, és a választás általában a térfogaton, az alapfelületen és a megjelenésen múlik.
- Kibocsátások: A por nem tartalmaz oldószert, így a VOC-kibocsátás élesen csökken az oldószerbázisú folyékony festékekhez képest.
- A film felépítése: egy poráteresztés eléri az 50-100 µm-t, míg a folyékony rendszereknek általában több rétegre van szükségük ahhoz, hogy megfeleljenek.
- Tartósság: A kikeményedett porfilmek jól ellenállnak az ütéseknek, a kopásnak és a forgácsolásnak, az epoxi vagy hibrid rendszerek pedig hosszú sópermetezési teszteken mennek keresztül, ha megfelelő az előkezelés.
- Színváltozás: a folyadék itt nyer – a porszín váltása a fülke és a vonalak tisztítását jelenti, ezért a porüzletek színek szerint csoportosítják a munkákat.
- Aljzatok: a pornak vezetőképes, hőtűrő alkatrészre van szüksége; a műanyagok és hőérzékeny szerelvények általában folyékony vagy UV-re keményedő bevonattal maradnak.
Miért a szemcseméret-eloszlás határozza meg a porbevonat minőségét?
Két por azonos kémiával és teljesen eltérően viselkedhet, mivel a teljesítmény a részecskeméret-eloszlásban él. Túl sok finomszemcsés anyag, és a por rosszul fluidizálódik, nem egyenletesen töltődik, és porosodik a fülkében. Túl sok durva részecske, és a film durvává és narancshéjúvá válik. A legtöbb porbevonat-minőség ezért a medián 30-45 µm körül van közel 100 µm-es felső vágással.
| Frakció | Tipikus célpont | Mi történik if you miss it |
|---|---|---|
| Pénzbírságok | 10 µm alatt alacsonyan tartva | Rossz fluidizáció, porosodás, alacsony átviteli hatékonyság |
| Medián (D50) | 30–45 µm | Nem megfelelő áramlás, fedés és filmsimaság |
| Durva | Felső vágás közel 100 µm | Érdes felület, egyenetlen kötés, nehezebb filmek |
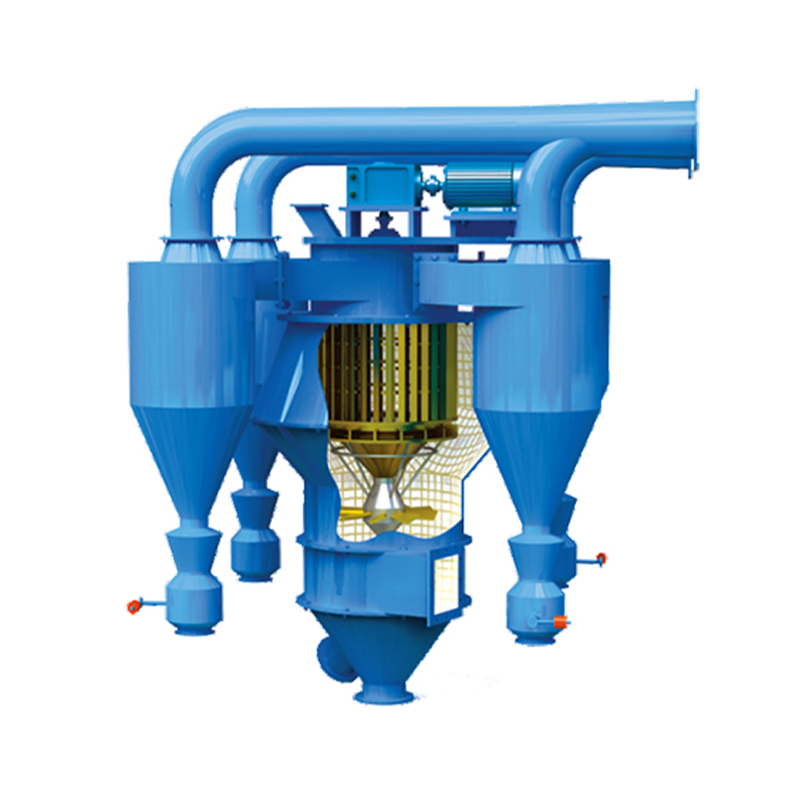
Éppen ezért az osztályozás, nem csak az őrlés határozza meg a por minőségét. A dinamikus porosztályozó vágja le a felső vágást és húzza ki a finomszemeket ugyanabban a légáramban, és a vágási pont a vonal megállítása nélkül állítható.
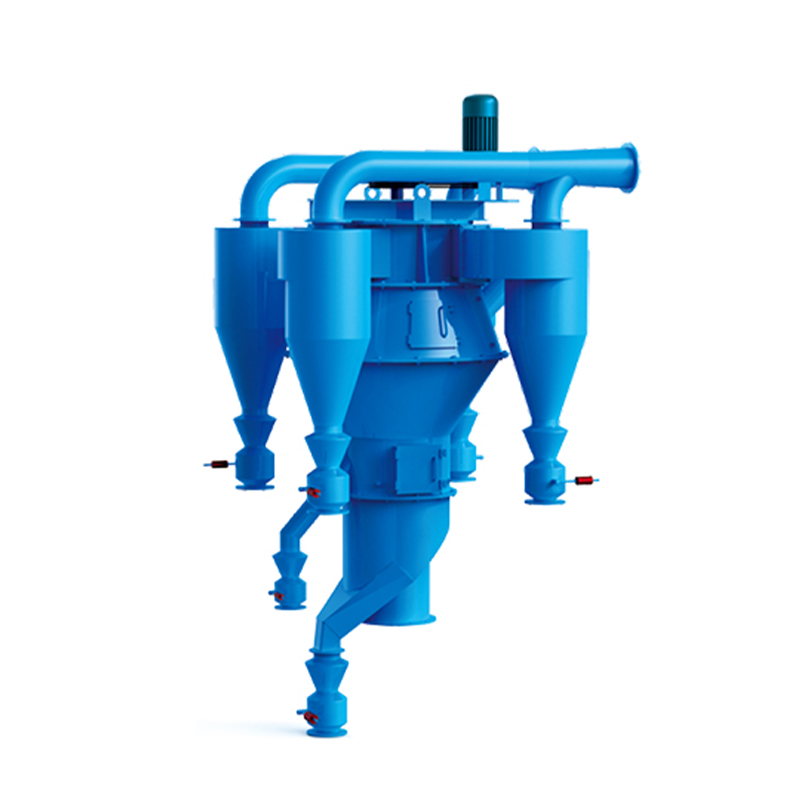 TS-CX sorozatú ultrafinom por osztályozó Száraz ultrafinom besorolás állítható 200-1000 mesh finomsággal, akkor alkalmas, ha a por minősége a precíz felső vágástól és a finomszemcsék eltávolításától függ a folyamatos feldolgozás során. Termék megtekintése →
Hogyan készül a porbevonó por
A gyanta, a pigment és a töltőanyag permetezhető porrá alakítása a keverés, az olvasztás és a méretcsökkentés sorozata – és az utolsó két lépés dönti el a készterméket.
- Mérje le és keverje össze az alapanyagokat egy nagy intenzitású keverőben.
- Kétcsigás extruderben olvasztva keverje össze nagyjából 90–120 °C-on, így a gyanta minden pigmentszemcsét megnedvesít.
- Hűtsük le az olvadékot egy szalagon, majd pelyhesítsük és zúzzuk chipsre.
- Darálja meg és osztályozza a forgácsot, gyakran egyetlen légosztályozó malomban, hogy elérje a cél szemcseméretet.
- Szitálás, fémérzékelés és csomagolás.
Az őrlési szakaszban a legtöbb növény pénzt nyer vagy veszít.
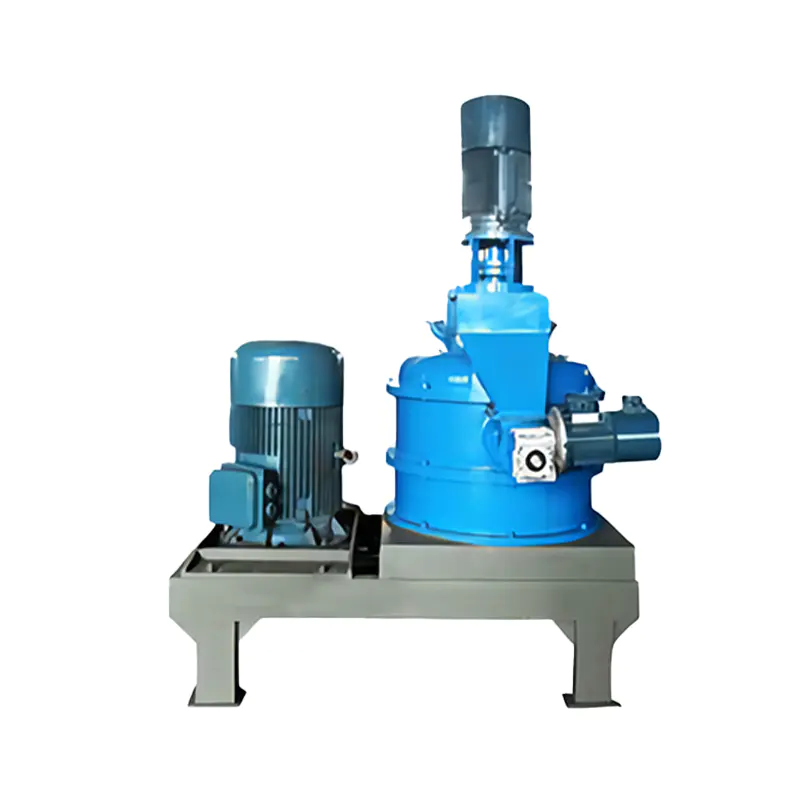 Levegő osztályozási malom ultrafinom csiszoláshoz Az ütvecsiszolást és a belső osztályozást egyesíti a D50 1,5–45 μm közötti szabályozására, segítve a hőkezelést a porbevonatú gyanta őrlésében. Termék megtekintése →
A légbesorolású malom az ütveköszörülést belső osztályozó koronggal kombinálja, így csak a vágási pont alatti részecskék hagyják el a malmot, miközben a túlméretes anyag folyamatosan kering. Az őrlési hőt a levegőáram viszi el, ami azért fontos, mert a porbevonatú gyanták meglágyulnak és elkenődnek, ha a malom felmelegszik.
Bevonat részecskék, nem panelek
Ugyanez a szó egy szakaszsal korábban jelenik meg a láncban. A száraz részecskebevonat – amelyet gyakran pormódosításnak neveznek – minden részecskét vékony adalék-, pigment- vagy funkcionális anyagrétegbe burkol anélkül, hogy bármit is feloldana.
A porbevonat gyártása során ezt fémes pigmentek megkötésére használják, hogy azok többé ne váljanak el az alapportól a tribo töltés során, és a gazdarészecskék nanoméretű szilícium-dioxiddal vagy alumínium-oxiddal történő száraz bevonására szolgálnak a folyóképesség és a töltésstabilitás javítása érdekében. A bevonatokon kívül ugyanez a technika javítja a töltőanyagok diszperzióját a cementben, vegyi anyagokban és akkumulátorokban.
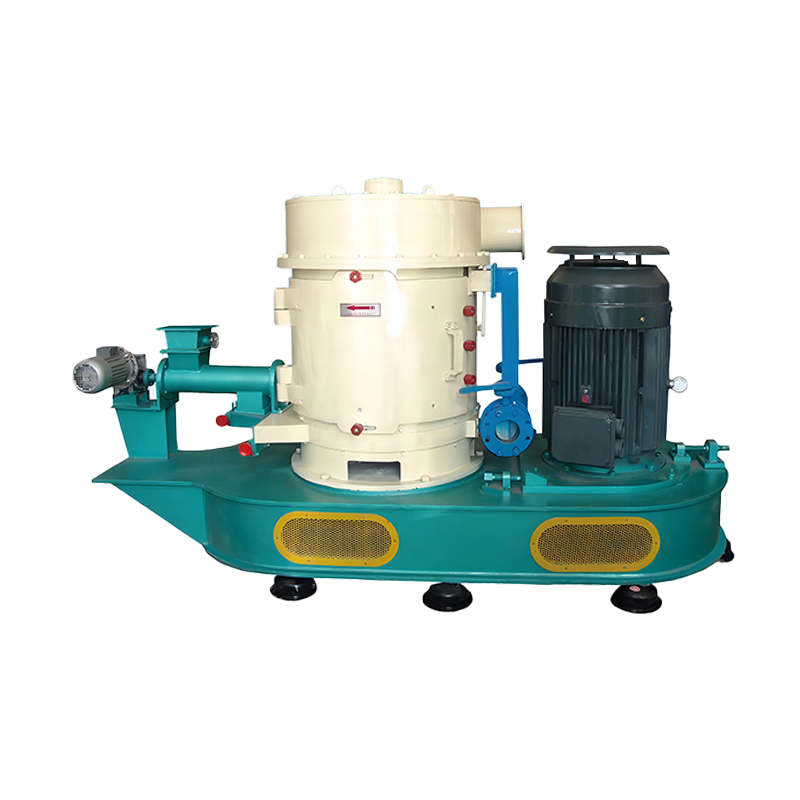
A rotor alapú egységek nagy nyíróerővel és rövid tartózkodási idővel végzik a munkát, ami a hőmérsékletet kontroll alatt tartja. Porfestő és -módosító gépünk pontosan erre a feladatra készült, egyetlen menetben egyesíti a szárítást, szétesést és felületmódosítást.
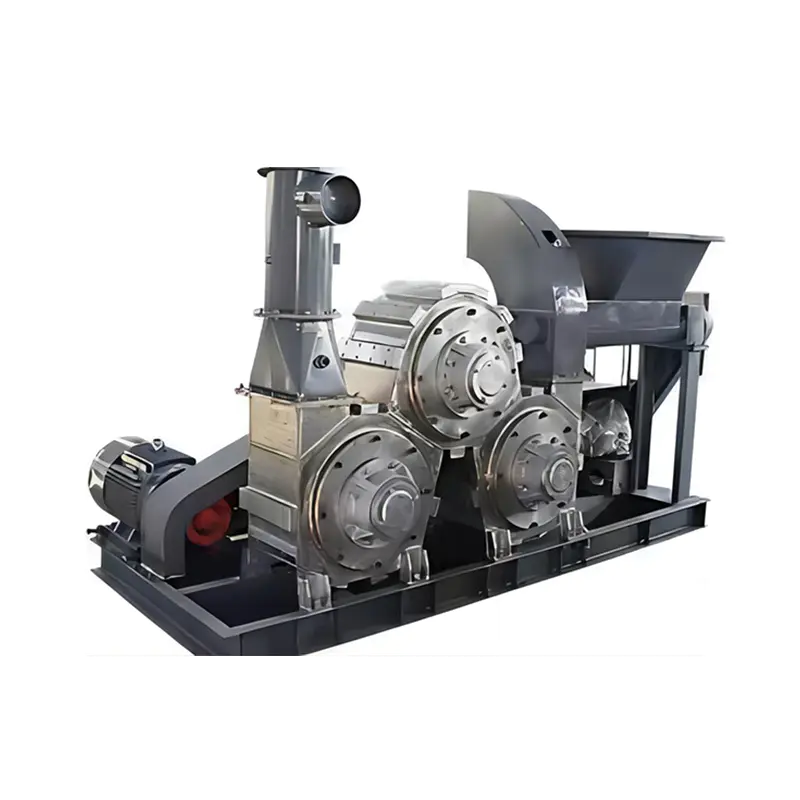 Porfestő és módosító gép Egy menetben egyesíti a szárítást, szétesést és felületmódosítást ásványi porokhoz, precíz módosító adagolással és súrlódás által generált hővel. Termék megtekintése →
Porszabályozás, visszanyerés és vezetékhigiénia
A porfestés a lánc mindkét végén porképző tevékenység. A fülkében a túlzott permetet fel kell fogni, és vagy vissza kell nyerni, vagy ártalmatlanítani kell; az őrlő- és osztályozó üzemben a finom frakciókat össze kell gyűjteni, mielőtt azok a szűrőbe vagy a munkahelyre jutnának.
Két szabály tartja tisztán és megfelel a vonalnak:
- A hulladéktól elkülönítve a visszanyerést. A ciklon visszajuttatja a használható durva port a garatba, míg egy patron vagy zsákos szűrő kezeli azt a finom frakciót, amely egyébként elrontaná a visszanyerést.
- A kollektort a porra méretezzük, ne a légáramlásra. A porbevonatú finomszemcsék könnyűek és ragadósak, így az impulzus-tiszta zsákgyűjtők nagy szövetfelülettel sokkal tovább tartják a stabil nyomásesést, mint az alulméretezett egységek.
2002 óta csapatunk ISO 9001, ISO 14001 és OHSAS 18001 tanúsítvánnyal alátámasztott csiszoló-, osztályozó-, szárító- és poreltávolító berendezéseket épített a cement-, vegyipar-, energia- és acélipar számára. Az impulzuszsákos gyűjtők, mint például az LMC/CDMC sorozat és a szénmalom-specifikus légdobozos egységek az eszközkészlet szabványos eszközei.
Kulcs elvitelek
- A porbevonat egy 100%-ban szilárd, oldószermentes bevonat, amelyet elektrosztatikusan visznek fel, és kemencében kemény filmmé keményítenek.
- A filmvastagság jellemzően 50 és 100 µm közé esik, és egy jól működő fülke a túlszórás 95%-át vagy még többet visszanyeri.
- A teljesítmény már jóval a szórópisztoly előtt dől el – a szemcseméret-eloszlás, a csiszolás és az osztályozás alapján.
- A száraz részecskék bevonása és módosítása ugyanezt az ötletet kiterjeszti magára a részecskefelületre is.
Ha a porgyártáshoz csiszolási, osztályozási, szárítási vagy poreltávolító gépsort ad meg, mérnökeink áttekinthetik az anyag- és célszemcseméret-eloszlást. Küldje el nekünk a részleteket és visszatérünk egy működőképes konfigurációval.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588